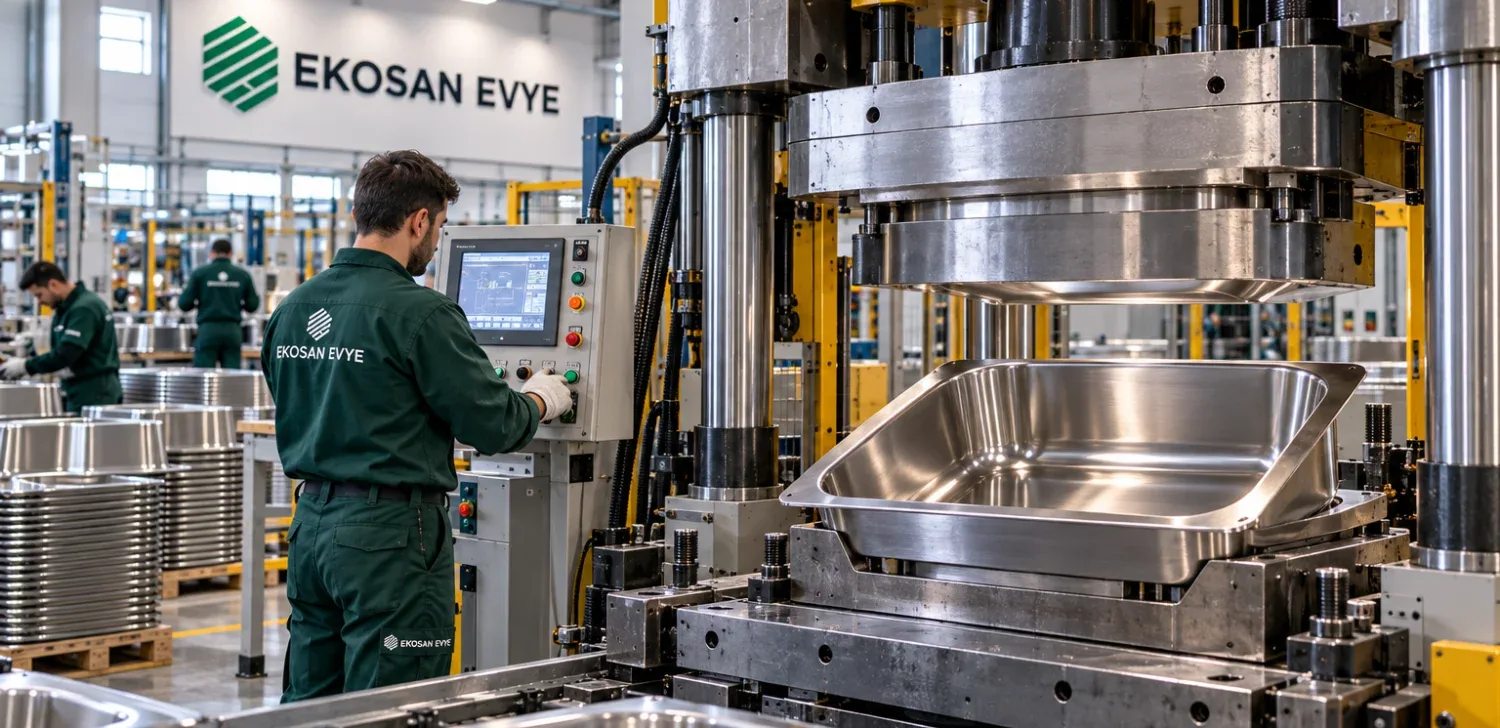
Paslanmaz çelik evye; sac kesimi, hidrolik preste derin çekme, tavlama, kenar kesme, kaynak, yüzey işlemi ve kalite kontrol adımlarıyla üretilir. Bu rehberde süreci adım adım anlatıyoruz.
Kısa cevap: Paslanmaz çelik evye; rulo hâlindeki paslanmaz sacın kesilmesi, hidrolik preste bir veya iki kademede derin çekilmesi, gerekirse tavlanması, kenar kesme ve delik açma, kaynak, yüzey işlemi (satine, kumlama veya parlatma), kalite kontrol ve paketleme adımlarıyla üretilir. Evyenin hazne derinliği, köşe radyüsü ve yüzey kalitesi büyük ölçüde kalıp ve pres hassasiyetine bağlıdır.
Ekosan Evye olarak 1982'den bu yana hidrolik pres, özel makine ve kalıp üretiyor; 2002'den beri de paslanmaz çelik evye imal ediyoruz. Bu yazıda bir evyenin sac levhadan mutfağınıza uzanan yolculuğunu adım adım anlatıyoruz.
Paslanmaz çelik evye üretimi kaç aşamadan oluşur?
Üreticiye ve modele göre küçük farklar olsa da süreç genellikle şu ana aşamalardan oluşur:
- Hammadde seçimi: Evye gövdesi için genellikle 0,6–1,2 mm kalınlıkta paslanmaz çelik sac kullanılır. Kalite (örneğin 304) ve kalınlık, evyenin dayanımını ve ömrünü doğrudan belirler.
- Koruyucu film ve kesim: Sacın yüzeyi, kalıpla temas sırasında çizilmemesi için koruyucu filmle kaplanır; ardından giyotin makasla ölçüye göre kesilir ve köşeleri evye formuna uygun şekilde pahlanır.
- Yağlama: Çekme yağı, sacın kalıpta yırtılmadan akmasını sağlar ve kalıp ömrünü uzatır.
- Derin çekme (hidrolik pres): Haznenin şekillendiği en kritik adımdır. Sac, yüzlerce tonluk hidrolik preste kalıba çekilerek hazne formunu alır. Derin modellerde bu işlem iki kademede yapılır.
- Tavlama: İki kademeli çekmede ilk çekmeden sonra parça yaklaşık 1050–1150 °C'de tavlanır. Bu işlem, soğuk şekillendirmeyle sertleşen çeliğin iç gerilimini giderir ve ikinci çekmede çatlama riskini azaltır.
- Kenar kesme ve delik açma: Fazla malzeme kesilir; süzgeç, taşma ve batarya delikleri kalıpla açılır.
- Kaynak: Çift hazneli veya birleşik modellerde hazneler üst tablaya CNC kontrollü kaynakla birleştirilir; montaj klipsleri ve takviyeler punta kaynağıyla eklenir.
- Yüzey işlemi: Taban, yan duvarlar ve köşeler kademeli zımparalanarak satine, kumlama, ayna parlak veya desenli yüzey elde edilir.
- Alt kaplama, temizlik ve paketleme: Haznenin altına ses ve yoğuşmaya karşı kaplama uygulanabilir. Ürün yağ ve tozdan arındırılır, son kontrolden geçirilip paketlenir.
Hidrolik pres ve kalıp evye kalitesini nasıl etkiler?
Derin çekme sırasında sac, kalıbın içine doğru akarken kalınlığı yer yer incelir. Pres kuvvetinin, baskı plakası basıncının ve kalıp radyüslerinin doğru ayarlanması; hazne köşelerinde incelme, buruşma veya çatlak oluşmasını engeller. Bu nedenle kendi kalıbını ve presini tasarlayan bir üretici, hem ölçü tutarlılığını hem de yüzey kalitesini daha sıkı kontrol edebilir.
Ekosan Evye, kendi makinesi ve kendi kalıbıyla üretim yapar. 2015'te kurduğumuz fabrikamızda paslanmaz evye üretimi ile hidrolik pres imalatını aynı çatı altında sürdürüyoruz.
Evye üretiminde kalite kontrol neleri kapsar?
- Sac kalitesi ve kalınlık ölçümü
- Hazne derinliği, ölçü ve düzlemsellik kontrolü
- Kaynak dikişlerinin sızdırmazlık ve görünüm kontrolü
- Yüzeyde çizik, dalga ve leke kontrolü
- Süzgeç ve taşma deliklerinin uyumu
Sık sorulan sorular
Derin çekme nedir?
Derin çekme, düz bir sac levhanın hidrolik pres ve kalıp yardımıyla kaynaksız, tek parça bir hazneye dönüştürüldüğü soğuk şekillendirme yöntemidir. Evye haznelerinin tek parça ve dikişsiz olmasını sağlar.
Evyeler neden tavlanır?
Paslanmaz çelik şekillendirildikçe sertleşir. Tavlama, malzemenin sünekliğini geri kazandırarak derin modellerin ikinci çekmede çatlamadan şekillenmesini sağlar.
Evye sac kalınlığı ne olmalı?
Konut kullanımında genellikle 0,6–1,0 mm, yoğun kullanım ve büyük hazneli modellerde 1,0–1,2 mm tercih edilir. Kalınlık arttıkça darbe dayanımı ve ses yalıtımı iyileşir.
Paslanmaz çelik evye modellerimizi incelemek veya projeniz için teklif almak isterseniz ürünler sayfamızı ziyaret edebilir, iletişim sayfamızdan bize ulaşabilirsiniz.